
টিউব গঠন এবং ঢালাই
- টিউব গঠন: স্টেইনলেস স্টিলের কয়েলটিকে ফ্ল্যাট স্টিলের স্ট্রিপে ঠান্ডা ঘূর্ণনের মাধ্যমে প্রক্রিয়াটি শুরু হয়। তারপরে রোল তৈরির যন্ত্রের সাহায্যে স্টিলের স্ট্রিপটি ধীরে ধীরে নলাকার আকারে বাঁকানো হয়।
- ওয়েল্ডিং (ERW): ফ্ল্যাট স্টিলের স্ট্রিপের প্রান্তগুলিকে উচ্চ-ফ্রিকোয়েন্সি ইলেকট্রিক রেজিস্ট্যান্স ওয়েল্ডিং (ERW) ব্যবহার করে একসাথে ঢালাই করা হয়। একটি বিজোড় কাঠামো গঠন করার জন্য টিউবটি ক্রমাগত ঢালাই করা হয়। বিজোড় টিউব সাধারণত ফাঁপা টিউব মধ্যে extruded হয়, কিন্তু ঢালাই টিউব এছাড়াও কুণ্ডলী পণ্য জন্য একটি সাধারণ পছন্দ.
তাপ চিকিত্সা
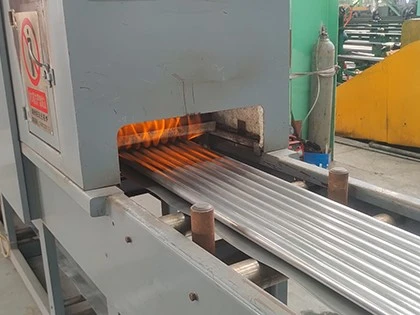
- উজ্জ্বল annealing: ঢালাই পরে, টিউব উজ্জ্বল annealed হয়. টিউবটি একটি নিষ্ক্রিয় বা হ্রাসকারী বায়ুমণ্ডলে (হাইড্রোজেন বা অ্যামোনিয়া) 1050-1150 ডিগ্রিতে উত্তপ্ত হয়। এই পদক্ষেপটি স্টেইনলেস স্টিলের জারা প্রতিরোধ ক্ষমতা পুনরুদ্ধার করতে সাহায্য করে এবং ঢালাইয়ের কারণে সৃষ্ট চাপ দূর করে।
- পিকলিং: অ্যানিলিং করার পরে, ঢালাইয়ের মাধ্যমে ছেড়ে যাওয়া অক্সাইড স্কেল বা টেম্পার কালার অপসারণের জন্য স্টিলের পাইপটিকে নাইট্রিক অ্যাসিড/হাইড্রোফ্লোরিক অ্যাসিড দ্রবণে আচার করা হয়।
- প্যাসিভেশন: ইস্পাত পাইপটি ক্রোমিয়াম অক্সাইড স্তরকে পুনরুদ্ধার করতে নাইট্রিক অ্যাসিড দিয়ে ধুয়ে এটিকে ক্ষয় প্রতিরোধের দেয়।
আবরণ পৃষ্ঠ চিকিত্সা
- পরিষ্কার করা: ইস্পাত পাইপ পুঙ্খানুপুঙ্খভাবে পরিষ্কার করা হয় এবং তেল, দূষিত পদার্থ এবং গ্রীস অপসারণের জন্য যা PVC আবরণের আনুগত্যকে প্রভাবিত করতে পারে। অ্যালকালাইন ক্লিনার বা জল{1}}ভিত্তিক ক্লিনার সাধারণত ব্যবহার করা হয়।
- পৃষ্ঠের রুক্ষতা চিকিত্সা: পৃষ্ঠকে সামান্য রুক্ষ করার জন্য ইস্পাত পাইপটি গুলি করা হয় বা বালি ব্লাস্ট করা হয়, যার ফলে ইস্পাত পাইপ এবং প্লাস্টিকের আবরণের মধ্যে যান্ত্রিক আনুগত্য বৃদ্ধি পায়।
পিভিসি আবরণ প্রয়োগ (এক্সট্রুশন পদ্ধতি)
- এক্সট্রুশন আবরণ: পরিষ্কার এবং প্রস্তুত ইস্পাত পাইপ তারপর একটি এক্সট্রুডারের সাথে সংযুক্ত একটি ক্রসহেড ডাই এর মাধ্যমে টানা হয়। পিভিসি যৌগটি গলিত হয় এবং ডাই এর মাধ্যমে জোর করে, এবং আবরণটি স্টিলের পাইপের সাথে সরানোর সাথে সাথে প্রয়োগ করা হয়।
- এক্সট্রুডার: এক্সট্রুডার 180-200 ডিগ্রি তাপমাত্রায় (PVC প্রকারের উপর নির্ভর করে) PVC গলিয়ে দেয় এবং ইস্পাত পাইপের চারপাশে একটি অবিচ্ছিন্ন এবং অভিন্ন আবরণ প্রয়োগ করে।
- কুলিং এবং সাইজিং: পিভিসি দিয়ে লেপ দেওয়ার পরে, ইস্পাত পাইপটি একটি শীতল অংশের মধ্য দিয়ে যায় যেখানে এটি জলের স্প্রে বা কুলিং ট্রফের শিকার হয়। এই প্রক্রিয়াটি পিভিসি আবরণকে শক্ত করে।
- সাইজিং: শীতল হওয়ার পরে, পিভিসি-প্রলিপ্ত স্টিল পাইপ একটি সাইজিং বিভাগের মধ্য দিয়ে যায় যেখানে ভ্যাকুয়াম সাইজিং বা যান্ত্রিক রোলারগুলি অভিন্ন আবরণের পুরুত্ব নিশ্চিত করে এবং ইস্পাত পাইপের প্রয়োজনীয় ব্যাস বজায় রাখে।
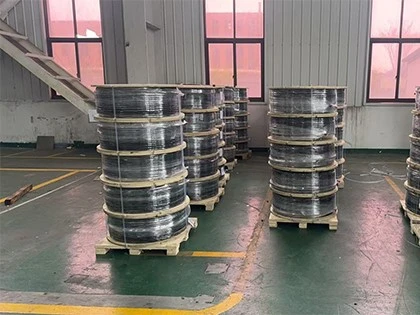
- কুণ্ডলী করা: সমাপ্ত পিভিসি-কোটেড পাইপকে তারপর সহজে হ্যান্ডলিং এবং পরিবহনের জন্য একটি রিল বা স্পুলে ক্ষতবিক্ষত করা হয়। প্রয়োজন অনুসারে এটি একটি পূর্বনির্ধারিত দৈর্ঘ্যেও কাটা যেতে পারে।
PVC থেকে স্টেইনলেস স্টিলের বন্ধন
স্টেইনলেস স্টিলের সাথে PVC এর বন্ধন প্রধানত যান্ত্রিক বন্ধন (রুক্ষ পৃষ্ঠের কারণে) এবং রাসায়নিক বন্ধন (যদি একটি প্রাইমার ব্যবহার করা হয়) দ্বারা বাহিত হয়। এক্সট্রুশন প্রক্রিয়া চলাকালীন, গলিত পিভিসিকে ইস্পাত পৃষ্ঠে শক্তভাবে ফিউজ করার অনুমতি দেওয়ার জন্য পাইপটি সামান্য উত্তপ্ত হয়। তাপীয় বন্ধনও ঘটতে পারে।
পোস্ট-লেপ চিকিত্সা এবং পরিদর্শন
আবরণ বেধ পরিদর্শন মাধ্যমে অভিন্ন আবরণ নিশ্চিত করুন; ত্রুটি এবং মান পরিমাপ মাত্রা জন্য চাক্ষুষ এবং মাত্রিক পরিদর্শন; পিভিসি আবরণের আনুগত্য শক্তি পরীক্ষা; প্রভাব এবং নমন পরীক্ষা; পাইপ পরীক্ষা করতে লবণ স্প্রে পরীক্ষা, ইত্যাদি।
চূড়ান্ত পরিদর্শন এবং প্যাকেজিং
PVC-কোটেড 316 স্টেইনলেস স্টীল পাইপগুলি মাত্রা, আবরণের গুণমান এবং যান্ত্রিক বৈশিষ্ট্য সহ সমস্ত পরামিতি প্রয়োজনীয় মানগুলি পূরণ করে তা নিশ্চিত করতে চূড়ান্ত গুণমান নিয়ন্ত্রণ পরিদর্শনের বিষয়।